Zprávy

Jaké kontroly kvality používá Tuoyuan Metal pro obrábění kovů?

2026-09-18 0 Nechte mi zprávu

Obrobený díl buď pasuje do sestavy, nebo ne a neexistuje žádná střední poloha. Při přesném obrábění je tohoto verdiktu dosaženo dlouho před dokončením poslední operace. Rozhoduje se, kdy se čte výkres, kdy dorazí materiál, kdy ze stroje vyjede první výrobek a kdy operátor provede měření v polovině dávky.


Proč kvalitu obrábění nelze ponechat na závěrečné kontrole

V době, kdy šarže součástí dosáhne konečné kontroly, již byla učiněna drahá rozhodnutí. Materiál byl spotřebován, strojní hodiny byly vyčerpány a v mnoha případech byla provedena dokončovací operace. Pokud je průměr v tomto bodě nesprávný, je dávka šrotem s extra manipulací. Kontrola, která skutečně chrání kupujícího, je v procesu dříve: při kontrole výkresu, u prvního článku a u stroje, když běží výroba. Vše po tom je spíše potvrzením než opravou.


Inspection


Kontrolní řetězec, který používáme na každém projektu

1. Výkres a revize požadavků

Před nastavením stroje se výkres přečte proti trase procesu. Zkontrolujeme, které rozměry jsou funkční, které povrchy nesou lícování, kde leží vztažné body a zda je s přiřazeným zařízením dosažitelný toleranční zásobník. Pokud prvek nelze změřit tak, jak je nakreslen, nebo pokud je bez poznámky uvedena tolerance těsnější, než může proces unést, před řezáním kovu ji předáme kupujícímu. Tato fáze je zdarma; stejný rozhovor po výrobě není.

2. Ověření vstupního materiálu

Tyčový materiál je dodáván s certifikátem materiálu a certifikát je porovnán s nákupní specifikací na jakost, tvrdost a stav. Hliník 6061 a 7075, mosaz C360 a C260, nerez 303, 304 a 316L a titan jsou druhy, které vidíme nejčastěji. Pokud se aplikace týká bezpečnosti, potvrdíme tvrdost na vzorku a uchováme referenci šarže, aby bylo možné hotový díl vysledovat zpět k teplu nebo šarži, ze které pochází.

3. Kontrola prvního článku

První článek je nejdůležitější měření v celém pořadí. Kontroluje se podle celého výkresu, nikoli pouze podle kritických rozměrů, a uvádí se se skutečnými naměřenými hodnotami, nikoli se známkou vyhovující nebo nevyhovující. Kupující obvykle schvalují výrobu na základě této zprávy. První článek držíme do obdržení písemného souhlasu, kdy o něj kupující požádá, aby byla na obou stranách jasná odpovědnost za specifikaci.

4. Průběžné kontroly

Během běhu jsou rozměry měřeny s definovanou frekvencí, nikoli podle uvážení operátora. Nasoustružené díly, což obvykle znamená vlastnosti průměru a délky při každé výměně nástroje a v intervalech mezi nimi; na frézovaných dílech prvky polohy a hloubky, které nesou lícování. Jakákoli odchylka mimo kontrolní pásmo zastaví běh a spustí úpravu dříve, než se uvolní další materiál.

5. Výstupní kontrola a dokumentace

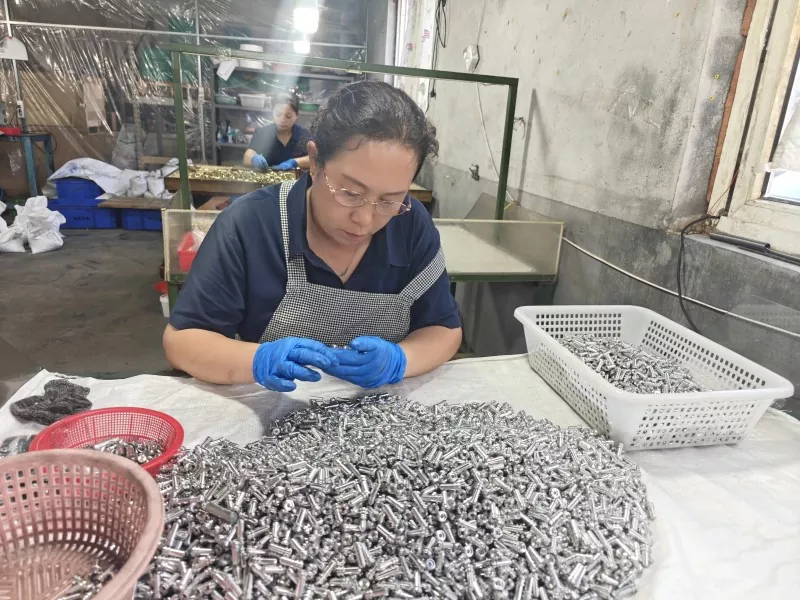
Konečná kontrola se provádí podle výkresu a schváleného prvního článku. Mezi přístroje v našem kontrolním prostoru patří souřadnicový měřicí stroj, nástrojový mikroskop, vícekloubové měřicí rameno, výškoměry, číselníkové úchylkoměry, žulová povrchová deska a drsnoměr. Rozměrová přesnost na naší práci je běžně udržována na plus minus 0,01 mm a 0,005 mm, kde to výkres vyžaduje, s drsností povrchu v rozsahu Ra 0,4 až 3,2 mikrometrů v závislosti na funkci povrchu.

6. Ověření před odesláním

Před zabalením zásilky se zkontroluje množství, povrchová úprava, stav závitu a označení oproti objednávce a zabalené zboží se vyfotí. U mezinárodních objednávek na tom záleží více než u vnitrostátních objednávek, protože chybějící detail objevený v místě určení stojí celou zpáteční cestu spíše než krátkou cestu mezi dvěma budovami.


Související novinky
Nechte mi zprávu
X
Používáme cookies, abychom vám nabídli lepší zážitek z prohlížení, analyzovali návštěvnost webu a přizpůsobili obsah. Používáním tohoto webu souhlasíte s naším používáním souborů cookie.Zásady ochrany osobních údajů
OdmítnoutPřijmout